

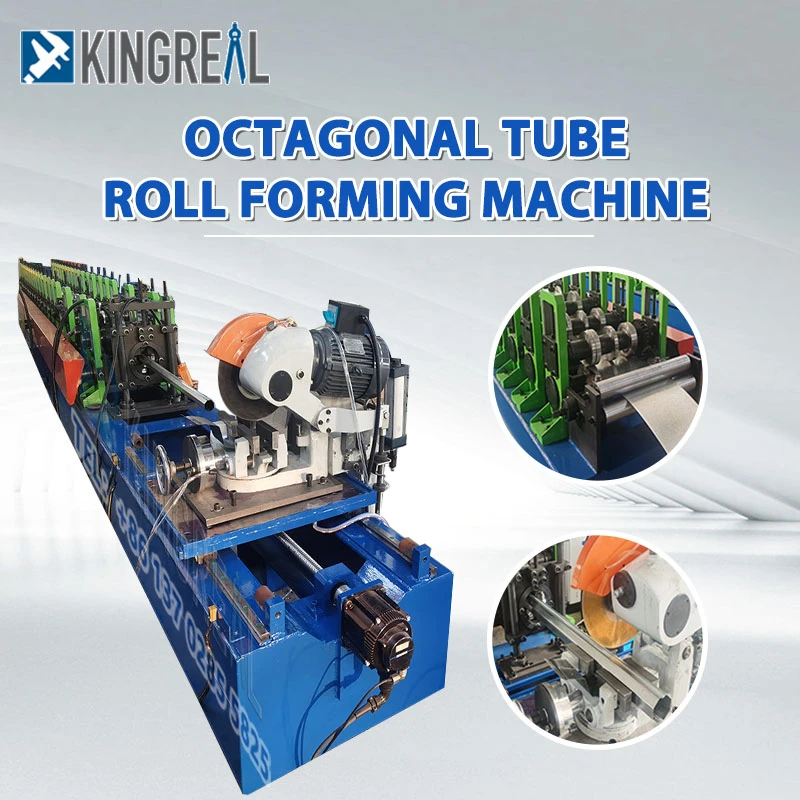
Som tillverkare och leverantör avrullformningsmaskiner för åttakantiga rör, KINGREAL Roll Former förser inte bara kunder med en åttakantig rörvalsformningsmaskin, utan erbjuder även kompletta-one-stop-lösningar för produktion och installation av jalusidörrar, som heltäckande möter kundernas behov.
Korrekt och noggrant dagligt underhåll och felsökning av den åttakantiga rörvalsformningsmaskinen är avgörande för att säkerställa en lång-stabil drift, förlänga utrustningens livslängd och bibehålla konsekvent färdig produktkvalitet.
Därför kommer KINGREAL Roll Former att bryta ner kärnunderhållspunkterna för den åttakantiga rörrullformningsmaskinen i detalj och dela praktiska underhållstips för att hjälpa tillverkningsföretag att standardisera utrustningens drift och underhåll, vilket säkerställer en effektiv och stabil drift av den åttakantiga rörrullformningsmaskinen.
Underhållav Octagonal Pipe Roll FormingMaskin
(1) Rengöring av rullrester
Under produktion och bearbetning av åttakantiga rör kommer det galvaniserade skiktet på ytan av råmaterialet att generera en stor mängd zinkslagg och oxidrester under formning, extrudering och friktion. Denna rest ackumuleras med tiden på rullarnas yta och bildar spår och springor i rullarnarullformningsmaskin för åttakantiga rör. Om den inte rengörs omgående kommer rester att fortsätta att trycka mot rörets yta, vilket orsakar kvalitetsdefekter som repor, bucklor och dimensionsavvikelser i det åttakantiga röret. Det kommer också att slita ner rullarnas arbetsyta, förkorta deras livslängd och påverka den totala formningsstabiliteten hos den åttakantiga rörvalsformningsmaskinen. För närvarande är den vanligaste och säkraste rengöringsmetoden i branschen mekanisk rengöring.
När du rengör rester från rullarna på den åttakantiga rörrullformningsmaskinen måste lämpliga rengöringsverktyg väljas, helst nylonborstar av hög-kvalitet eller specialiserade metallskrapor. För lätta rester kan rullytan torkas av upprepade gånger med en handhållen nylonborste för att noggrant ta bort lösa galvaniserade rester och damm. För fast vidhäftande härdad zinkslagg kan en metallskrapa användas för att försiktigt skrapa bort den. Under operationen måste kraften kontrolleras strikt, och operationen måste utföras med en enhetlig hastighet, anpassad till krökningen på valsytan. Efter rengöring måste rullspalterna rengöras igen med en borste för att säkerställa att inga rester av föroreningar finns kvar, vilket garanterar en jämn och ren arbetsyta för de åttakantiga rörvalsformningsmaskinerna, vilket ger en exakt garanti för efterföljande bearbetning av åttakantiga rörformningsmaskiner.
(2) Standardhydraulikoljebyte
Först, innan hydrauloljan byts ut i den åttakantiga rörvalsformningsmaskinen, måste hydraulcylindrarna demonteras noggrant och rengöras för att avlägsna all kvarvarande gammal olja, slam och föroreningar. Det är viktigt att notera att det är otillräckligt att bara rengöra cylindrarna för ett fullständigt oljebyte. En betydande mängd gammal olja kommer att finnas kvar i huvud- och grenhydraulikkretsarna i den åttakantiga rörvalsformningsmaskinen. Om du tillsätter ny olja direkt kommer de gamla och nya oljorna att blandas, vilket påskyndar oljeförsämringen och minskar smörjnings- och transmissionseffektiviteten. Därför, efter rengöring av cylindrarna och tillsats av ny olja, måste huvudhydraulikkretsröret kopplas bort. Den åttakantiga rullformningsmaskinen ska startas och hållas igång med låg hastighet utan-belastning. Oljepumpen ska drivas kontinuerligt och varje hydraulisk transmissionskomponent i utrustningen ska drivas sekventiellt. Den nya oljans fluiditet hjälper till att spola ut den gamla oljan och föroreningarna från kretsarna.
Efter att ha slutfört inspektionen av alla oljekretsar och bekräftat att det inte finns någon kvarvarande gammal olja eller blockering, bör ny hydraulolja tillsättas till hydrauloljetanken på den åttakantiga rörvalsformningsmaskinen, fylla den till standardoljenivåintervallet markerat på utrustningen. Detta avslutar oljebytesoperationen.
 |
 |
(3) Standardkedjesmörjning
Innan du smörjer kedjan på den åttakantiga rörvalsformningsmaskinen är det viktigt att använda en borste och högtryckspistol för att rengöra kedjans yta och ta bort damm, olja, slipande metallpartiklar och andra föroreningar. Detta förhindrar att dessa föroreningar förvärrar det interna kedjans slitage.
Efter rengöring bör lämpligt smörjmedel väljas baserat på kedjans driftstemperatur, hastighet och produktionsbelastning. För produktionsförhållanden med hög-temperatur och tung-belastning bör ett specialsmörjmedel med hög-viskositet, hög-temperatur och slitage-beständigt användas för att uppfylla utrustningens hög-driftskrav.
3.1 Manuell smörjning
Manuell smörjning är lämplig för att underhålla kedjan i den åttakantiga rörvalsformningsmaskinen under drift med låg-hastighet och lätt-lastproduktion. En oljeburk, speciell oljeborste eller applikator kan användas. En fast underhållscykel bör upprättas, vanligtvis en gång per skift eller en gång i veckan. Under smörjning, fokusera på att jämnt applicera smörjmedel på kärnfriktionsområdena såsom kedjestift, bussningar, rullar och kedjelänksgap för att säkerställa full smörjtäckning.
3.2 Droppsmörjning
För rullformningsmaskiner för åttakantiga rör som arbetar med medelhastigheter och som genomgår rutinmässig massproduktion, är droppsmörjning den föredragna metoden. Detta ger en kontinuerlig och enhetlig smörjning, vilket möter behoven för kontinuerlig produktion. Under drift måste en dedikerad droppkopp och anordning installeras på sidan av kedjan, ansluten till kedjeplattorna och sidoplåtens kanter via ett tätat oljerör. Dropphastigheten bör justeras till en enhetlig dropphastighet på 4-20 droppar per minut, vilket säkerställer exakt smörjning i kedjegaporna. När kedjan i den åttakantiga rörvalsformningsmaskinen fortsätter att fungera, kan oljan jämnt penetrera till kärnfriktionsområden som stift och hylsor och bilda ett stabilt smörjskikt.
Felsökningsteknikerav Octagonal Tube Roll FormingMaskin
(1) Åttakantiga rörformande dimensionsavvikelse & ytojämnheter
Kontrollera först om ytan pååttakantig rörvalsformningsmaskins rullar är täckta med en stor mängd galvaniserade rester och oxidföroreningar. Ackumulerade föroreningar kommer att komprimera röret direkt, vilket orsakar bildande defekter. Rengöring i rätt tid återställer formningsnoggrannheten.
För det andra, kontrollera om rullarna är slitna, felinriktade eller lösa. Långtidsvibrationer i utrustningen kan lätt göra att rullarnas fixeringsbultar lossnar och formningsläget förskjuts. Maskinen måste stoppas för att kalibrera rullpositionen och dra åt fästtillbehören. Svårt slitna rullar måste bytas ut omgående.
För det tredje, kontrollera om utrustningens matningshastighet fluktuerar. Ojämn matning kommer att orsaka en obalans i rörets formningskraft. Att justera den åttakantiga rörrullformningsmaskinens matningsparametrar för att bibehålla en enhetlig matningshastighet kommer att lösa de flesta problem med formningsavvikelse.
(2) Onormalt ljud under drift av utrustning och kedjestopp
Stanna först maskinen och kontrollera kedjespänningen i den åttakantiga rörvalsformningsmaskinen. En lös kedja kommer att orsaka att tänderna hoppar och vibrationer, medan en alltför spänd kedja kommer att förvärra friktion och onormalt ljud. Justera kedjespänningen enligt utrustningens standardparametrar.
Kontrollera sedan kedjans yta för oljefläckar, blockeringar eller torrhet på grund av brist på olja. Rengör föroreningarna och utför standardiserat smörjunderhåll igen.
Om onormalt ljud kvarstår efter dessa kontroller, kontrollera kedjestiften och rullarna med avseende på slitage och deformation, och kontrollera om det finns lösa eller skadade kedjelänkar. Byt ut åldrade kedjedelar omedelbart för att förhindra att den åttakantiga rörrullningsmaskinen fungerar med funktionsfel.
(3) Otillräcklig kraft i hydraulsystemet och driftstopp
Kontrollera först om hydrauloljenivån i den åttakantiga rörvalsformningsmaskinen är upp till standarden. En låg oljenivå kommer att leda till otillräcklig oljetillförsel och effektförlust; lägg bara till samma typ av hydraulolja efter behov.
För det andra, kontrollera om hydrauloljan är grumlig, försämrad eller innehåller föroreningar. Försämrad olja kommer att täppa igen oljekretsen och minska transmissionens effektivitet; hydrauloljan måste bytas ut helt enligt procedurerna ovan.
För det tredje, kontrollera hydraulledningarna och anslutningarna för läckor och blockeringar. Dra åt alla läckande anslutningar och rensa eventuella blockeringar för att säkerställa jämnt hydraulflöde och stabilt tryck irullformningsmaskin för åttakantiga rör.